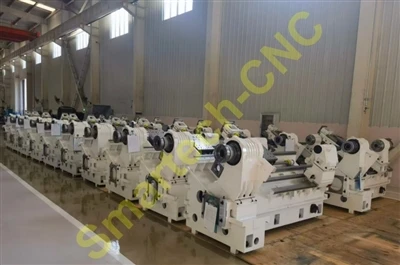
Konfiguracja z podwójną-głowicą/podwójnym-wrzecionem znacznie skraca czas cyklu obróbki. Jednoczesna obróbka zarówno górną, jak i dolną głowicą rewolwerową znacznie skraca czas obróbki. Synchroniczna obróbka za pomocą górnej i dolnej głowicy rewolwerowej minimalizuje przemieszczenie przedmiotu obrabianego, zapewniając zrównoważone cięcie.
Konstrukcja z ruchomą kolumną eliminuje ograniczenia średnicy obróbki spowodowane konstrukcją obrabiarki, zastępując-konstrukcję szyny poprzecznej, która zakłóca pracę przedmiotu obrabianego i głowicy rewolwerowej, umożliwiając w ten sposób większy obszar obróbki.
Automatyczny zmieniacz narzędzi zwiększa produktywność. Wieża może pomieścić do 12 narzędzi, wykorzystując wieżę bębnową o kącie 12-. Wieża posiada skrzynię wieży o dużej rozpiętości i sztywno zablokowaną konstrukcję tarczy przekładni.
Głowice narzędziowe z napędem są dość drogie, dlatego centra obróbcze tokarskie-frezujące są zazwyczaj kosztowne. Wysoki koszt głowic rewolwerowych z napędem elektrycznym przyczynia się do wysokich kosztów centrów tokarskich.
Długoterminową-automatyczną pracę można uzyskać dzięki opcjonalnym podajnikom prętów, podajnikom detali i innym opcjom automatyzacji. Konfiguracja z podwójną-wymianą palet skraca czas konfiguracji i umożliwia ciągłą obróbkę. W łożu zastosowano konstrukcję odprowadzającą wióry-w kształcie lejka, w skrzyni wrzeciona zastosowano symetryczną konstrukcję-o dużej rozpiętości, a powierzchnia połączenia pomiędzy siodełkiem a łożem ma konstrukcję schodkową.